
近20年專注橡塑設備研發生產
主營密煉機、開煉機、擠出機、造粒機、過濾出片機

服務熱線:
18046916153

咨詢:18046916153
Q Q:18046916153
微信:18046916153
郵箱:lnmlj@linajx.com
陶瓷粉末與高分子粘結劑混煉造粒時,很容易出現粉料分散不均、局部結團、成品色差超標等問題,不少生產團隊第一反應是調整配方或更換原料,卻忽略了設備工藝參數與物料特性的匹配度。很多人選設備時只看容積和產能,對混煉過程的參數控制邏輯關注不足,最終導致設備投產后反復調試仍難達標。接下來會從三個核心工藝參數入手,幫你梳理選型時的判斷邏輯。
陶瓷粉末硬度高、顆粒粒徑小,與高分子粘結劑混煉時,需要足夠的剪切作用打破粉料團聚體,同時保證粘結劑均勻包裹每一顆粉料顆粒。若混煉時間不足,粉料分散不開,后續造粒會出現大量白點或硬團聚;若混煉時間過長,粘結劑受熱降解,會降低成品的力學性能與成型精度。對于要求高精度的陶瓷結構件來說,哪怕只有少量的團聚顆粒,也會導致燒結后的成品出現裂紋或尺寸偏差,直接拉高不良率。
橡塑混煉造粒一體機的集成化結構,省去了混煉后轉料的中間環節,能更精準地控制物料從混煉到造粒的總受熱時間。選型時不能只看設備標注的“混煉時間可調”,還要確認時間調節的最小刻度、以及混煉腔與造粒模塊的銜接效率——如果轉料過程需要人工操作或等待,時間控制的穩定性會大打折扣。
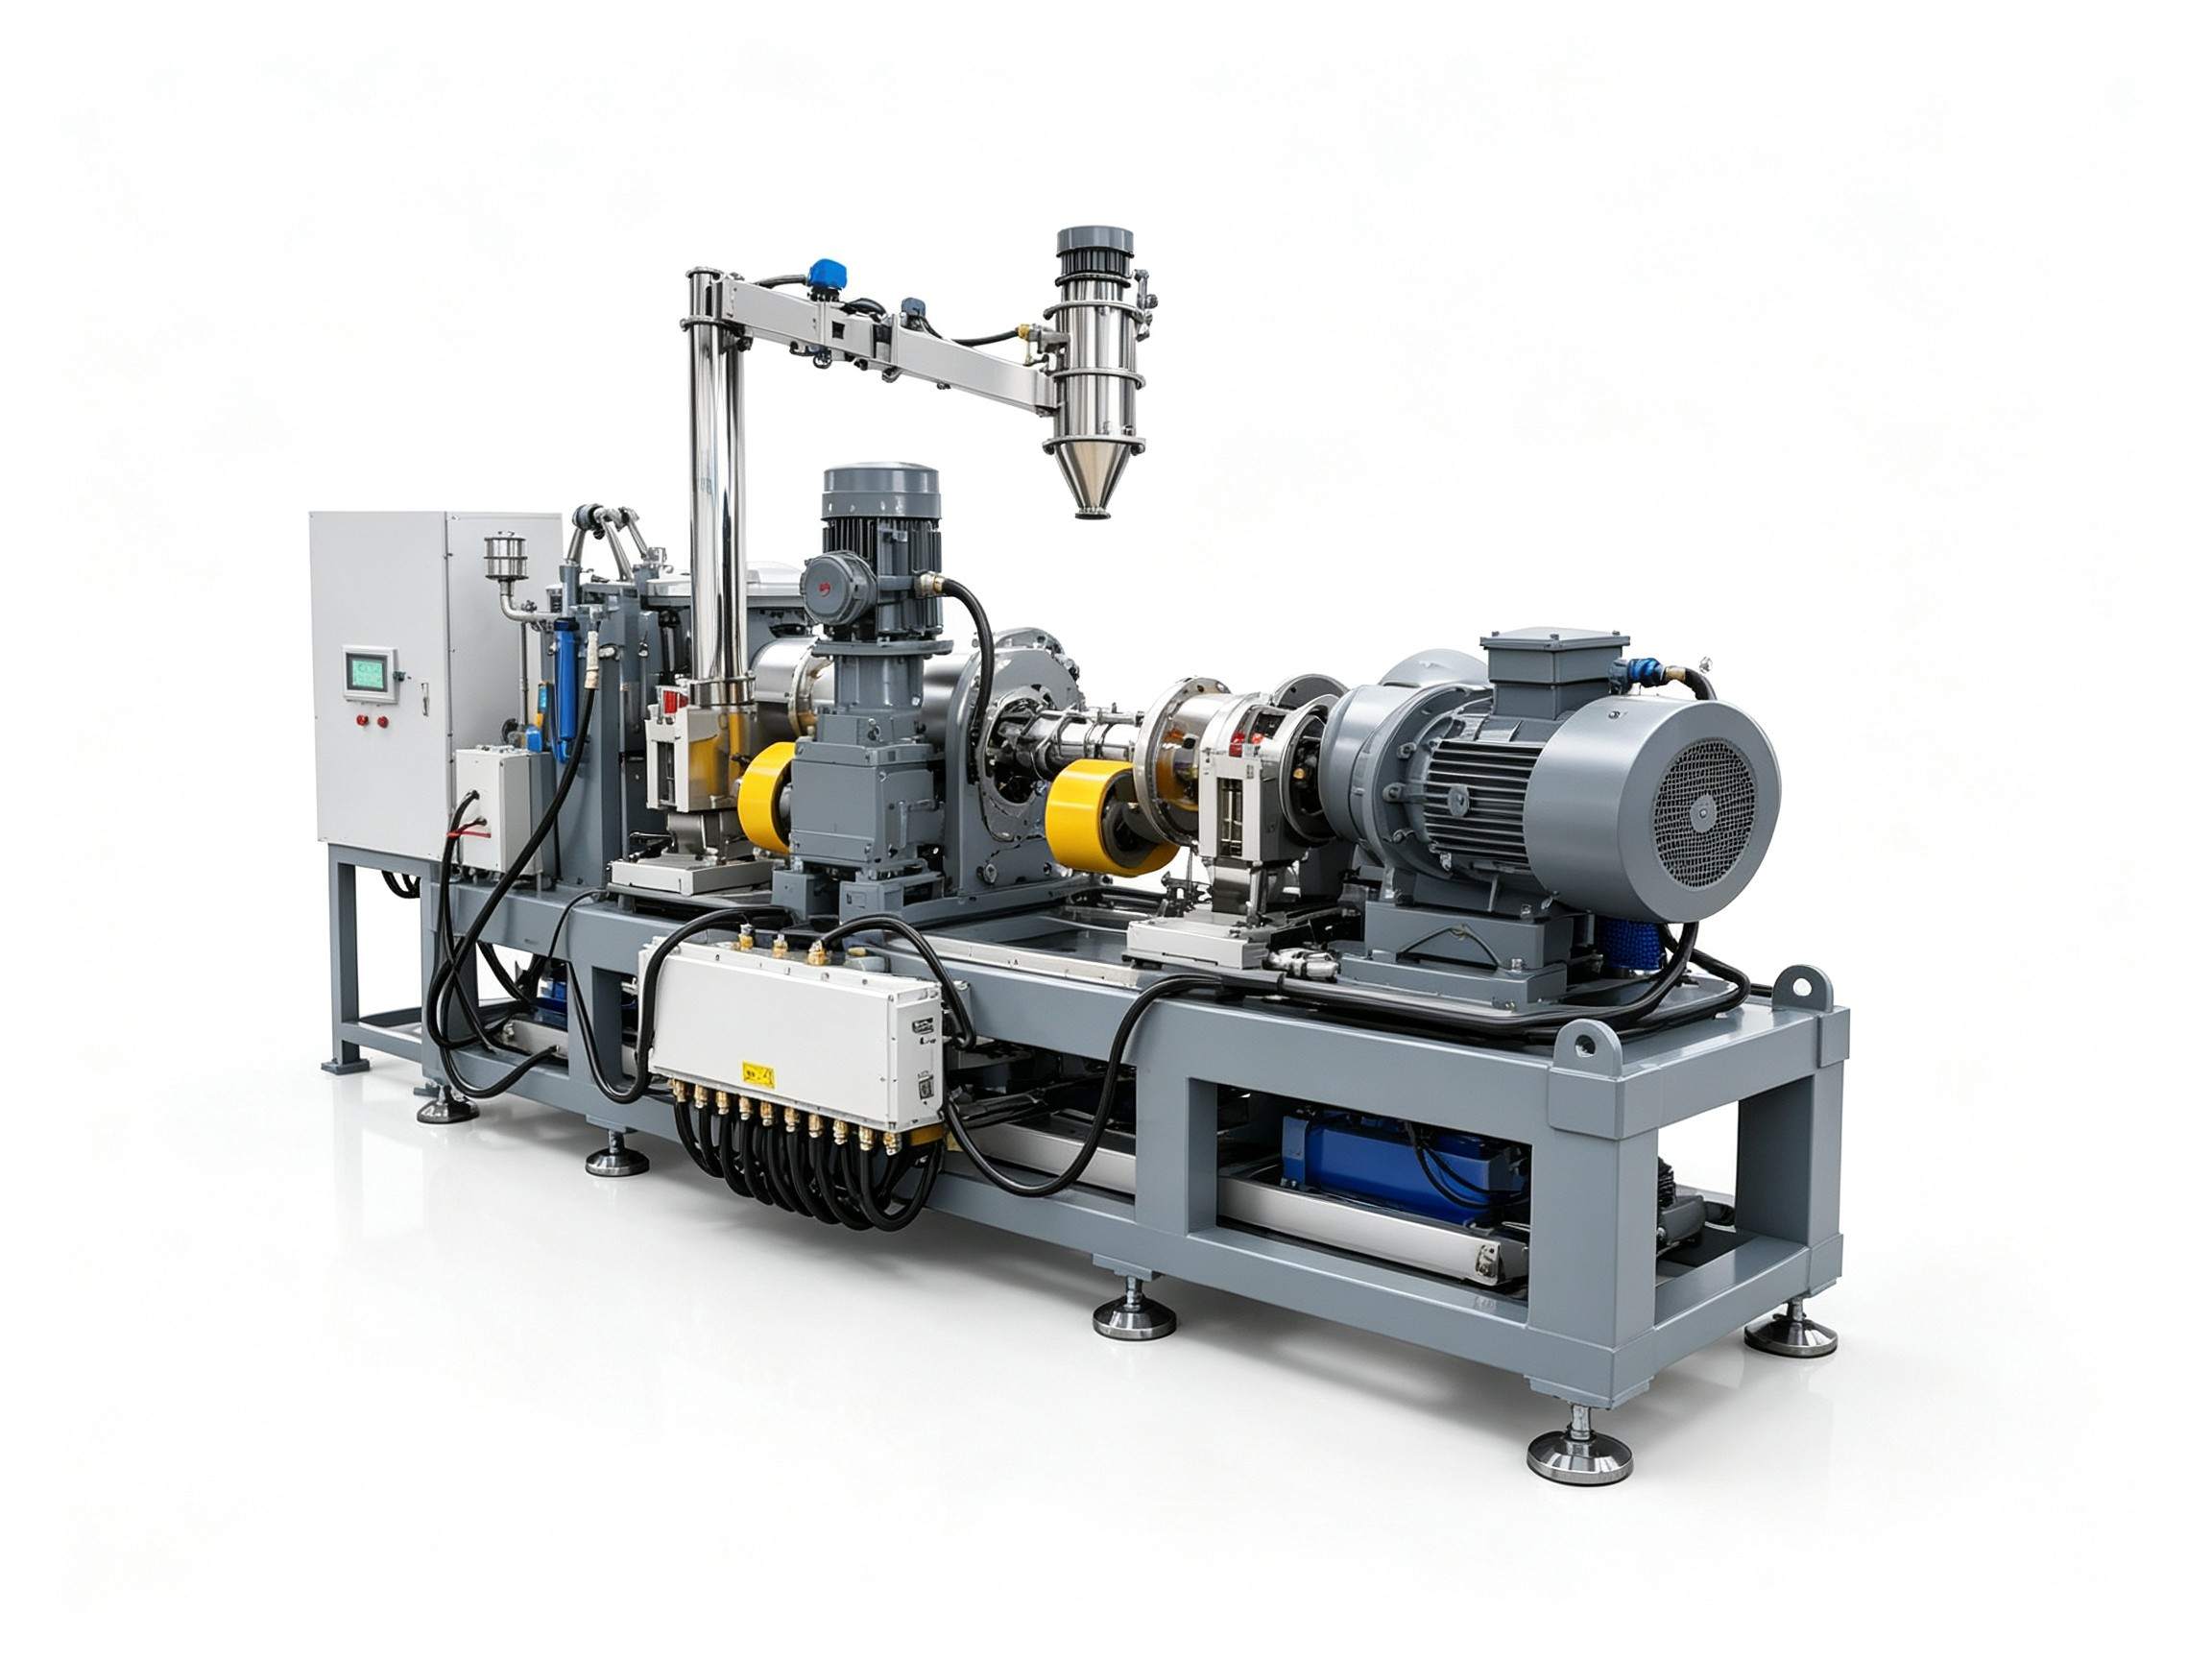
填充系數指的是混煉時物料體積占混煉腔有效容積的比例,直接決定了轉子對物料的剪切強度與均勻性。陶瓷粉末混煉體系中,粉料占比通常較高,物料堆積密度與普通橡塑原料差異明顯,如果設備的穩定填充系數范圍較窄,很容易出現剪切力不足或物料過載的問題。
尤其是對于高填充的陶瓷粉料體系,填充系數的微小變化都可能導致混煉效果出現明顯波動。比如填充系數過低時,物料在混煉腔內無法形成有效的物料堆,轉子剪切不到位,粉料團聚體打不散;填充系數過高時,混煉腔內的空氣排不出去,物料容易夾帶氣泡,造粒后出現孔隙或空心顆粒。不少采購人員選設備時只關注額定容積和標稱產能,忽略了自身物料的填充特性,最終投產后實際產能和混煉質量都達不到預期。
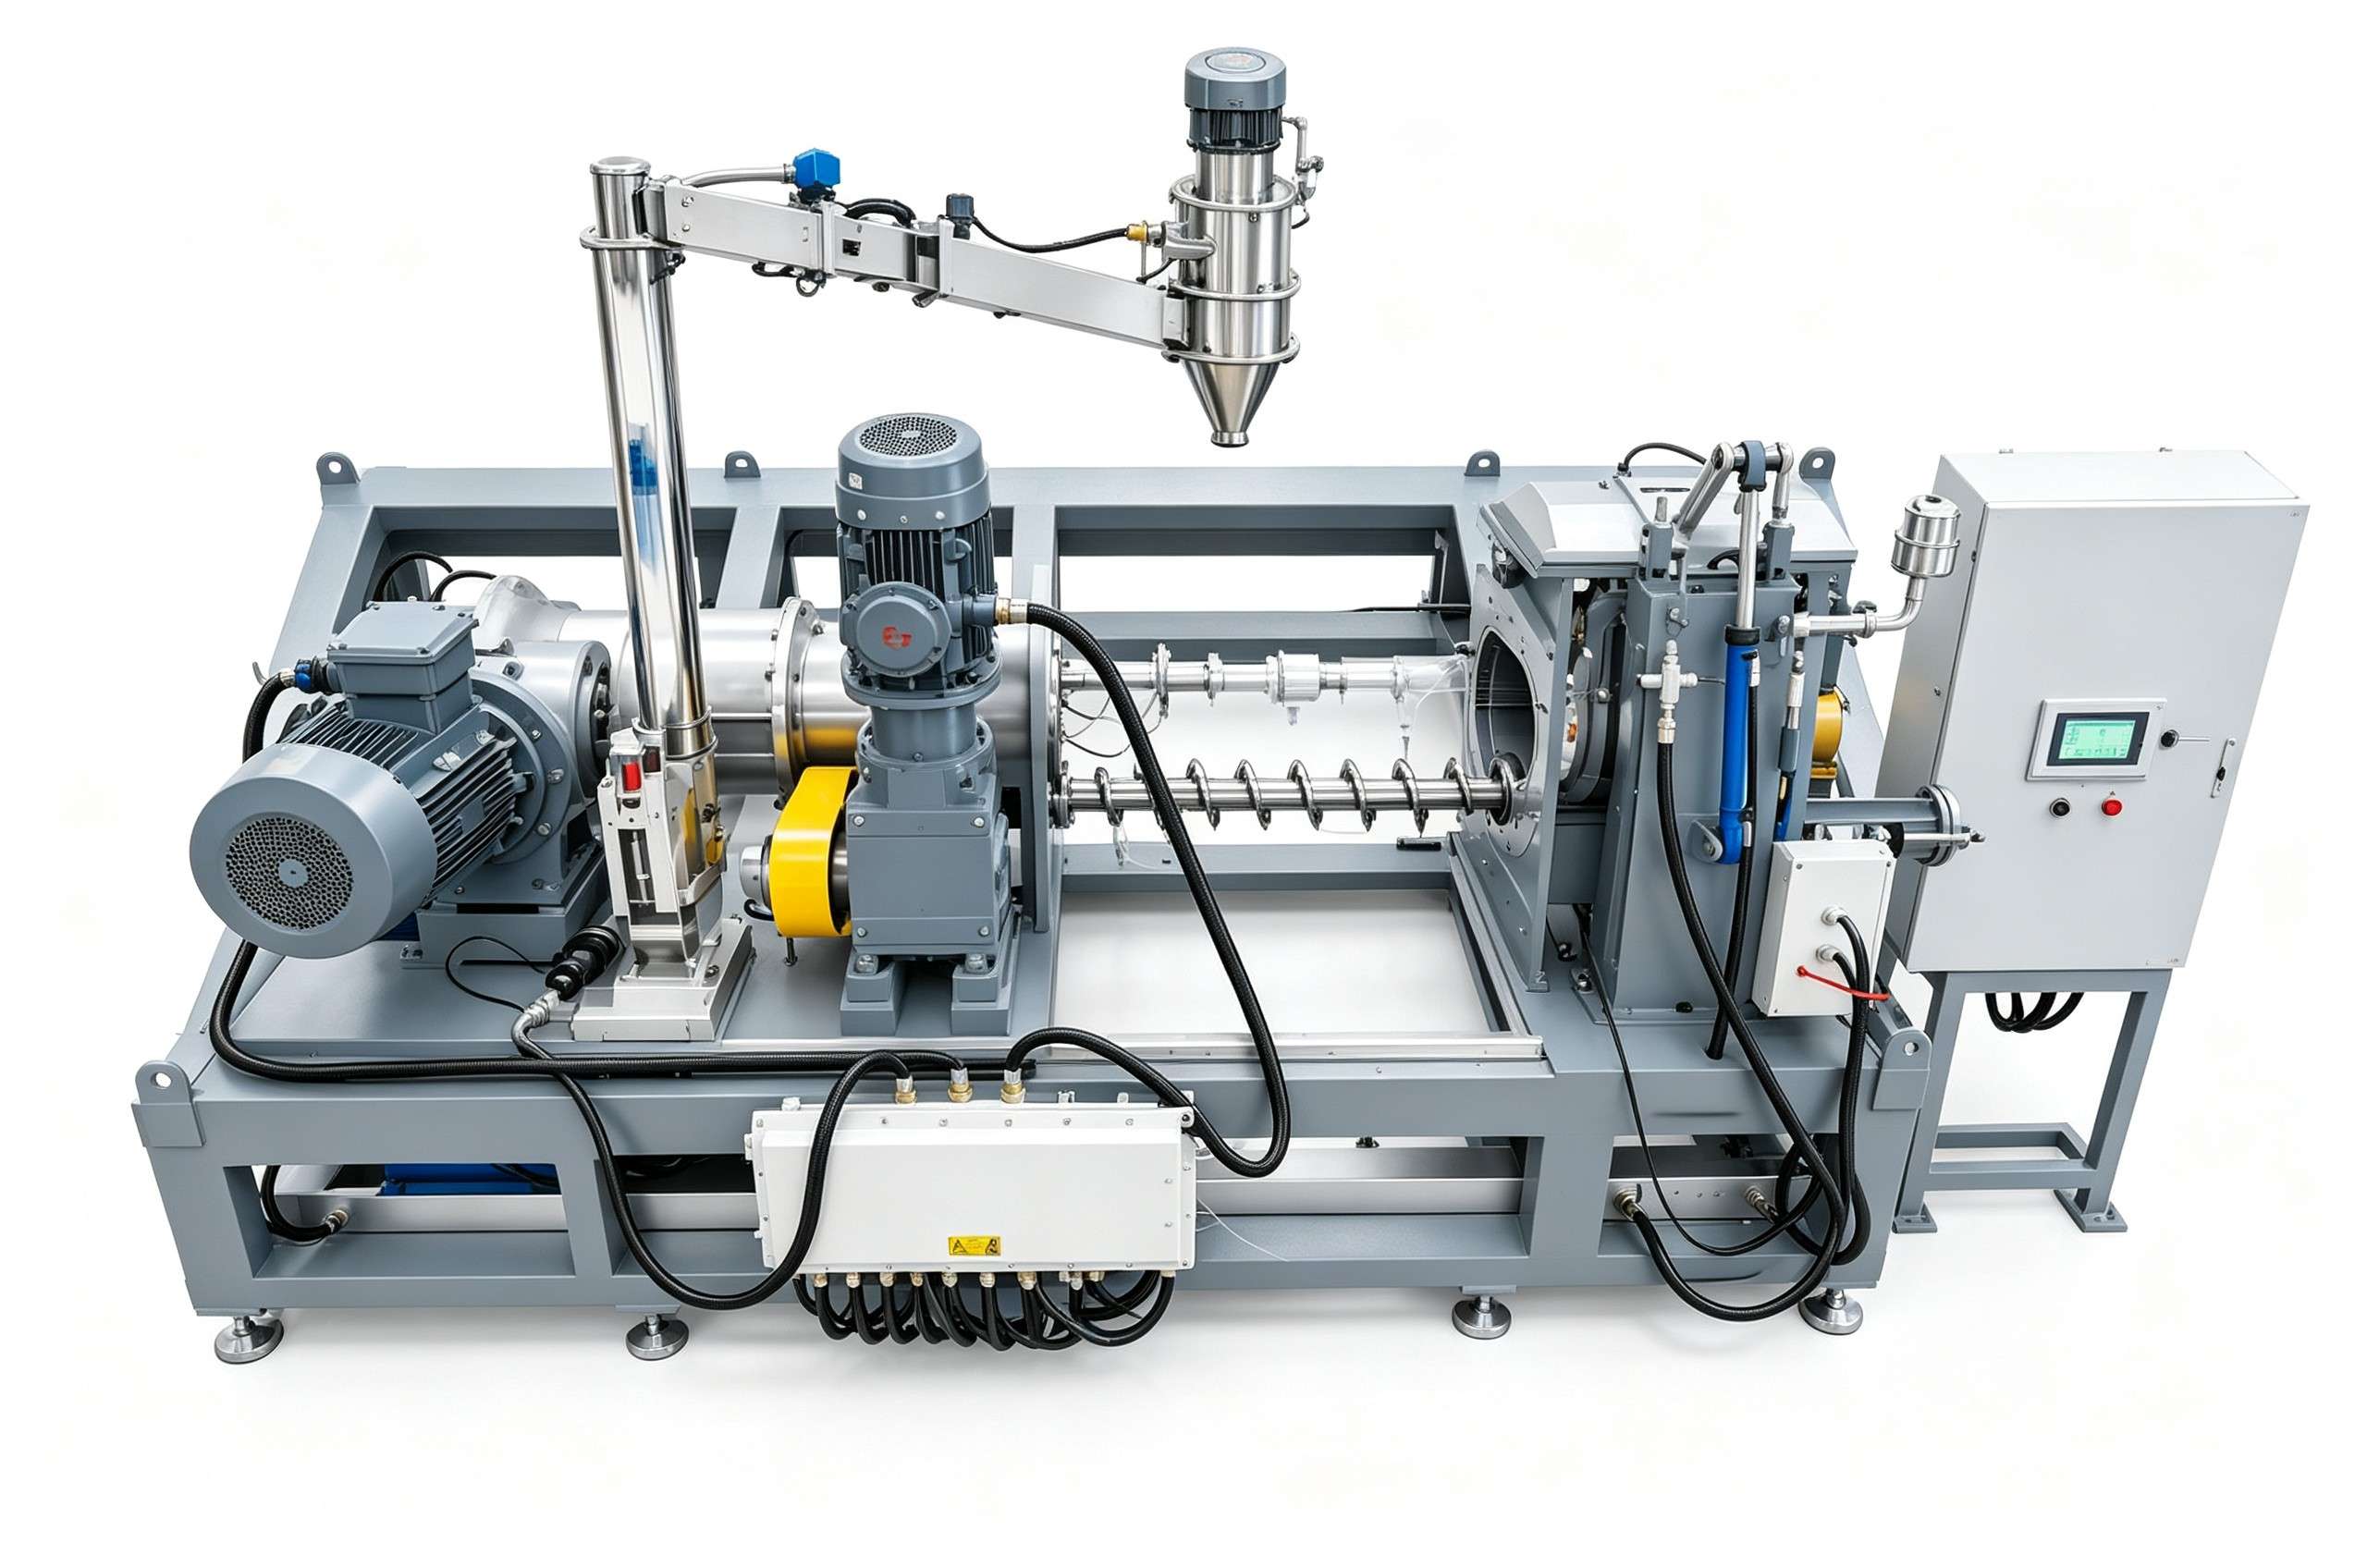
選型時可以提前準備好物料的配比、堆積密度、每批預期產量等信息,和設備方確認對應工況下的填充系數是否在設備的穩定運行區間,避免后續調試走彎路。
陶瓷粉末混煉造粒對溫度的敏感度遠高于普通橡塑體系:粘結劑的熔融溫度窗口較窄,溫度過低時粘結劑塑化不完全,無法均勻包裹粉料;溫度過高時,粘結劑容易降解變脆,甚至出現局部碳化,和粉料結合形成難以打散的硬結團。
很多生產中的結團問題,本質上是混煉腔內部溫度不均導致的——單點測溫只能顯示腔體壁的溫度,無法反映物料實際的剪切溫升,不同位置的溫差過大時,局部過熱的物料就會率先結團。橡塑混煉造粒一體機的一體化溫控設計,能同時監測混煉腔、轉子、造粒模頭等多個位置的溫度,配合閉環調節系統縮小溫差,保證物料全程處于穩定的溫度區間。
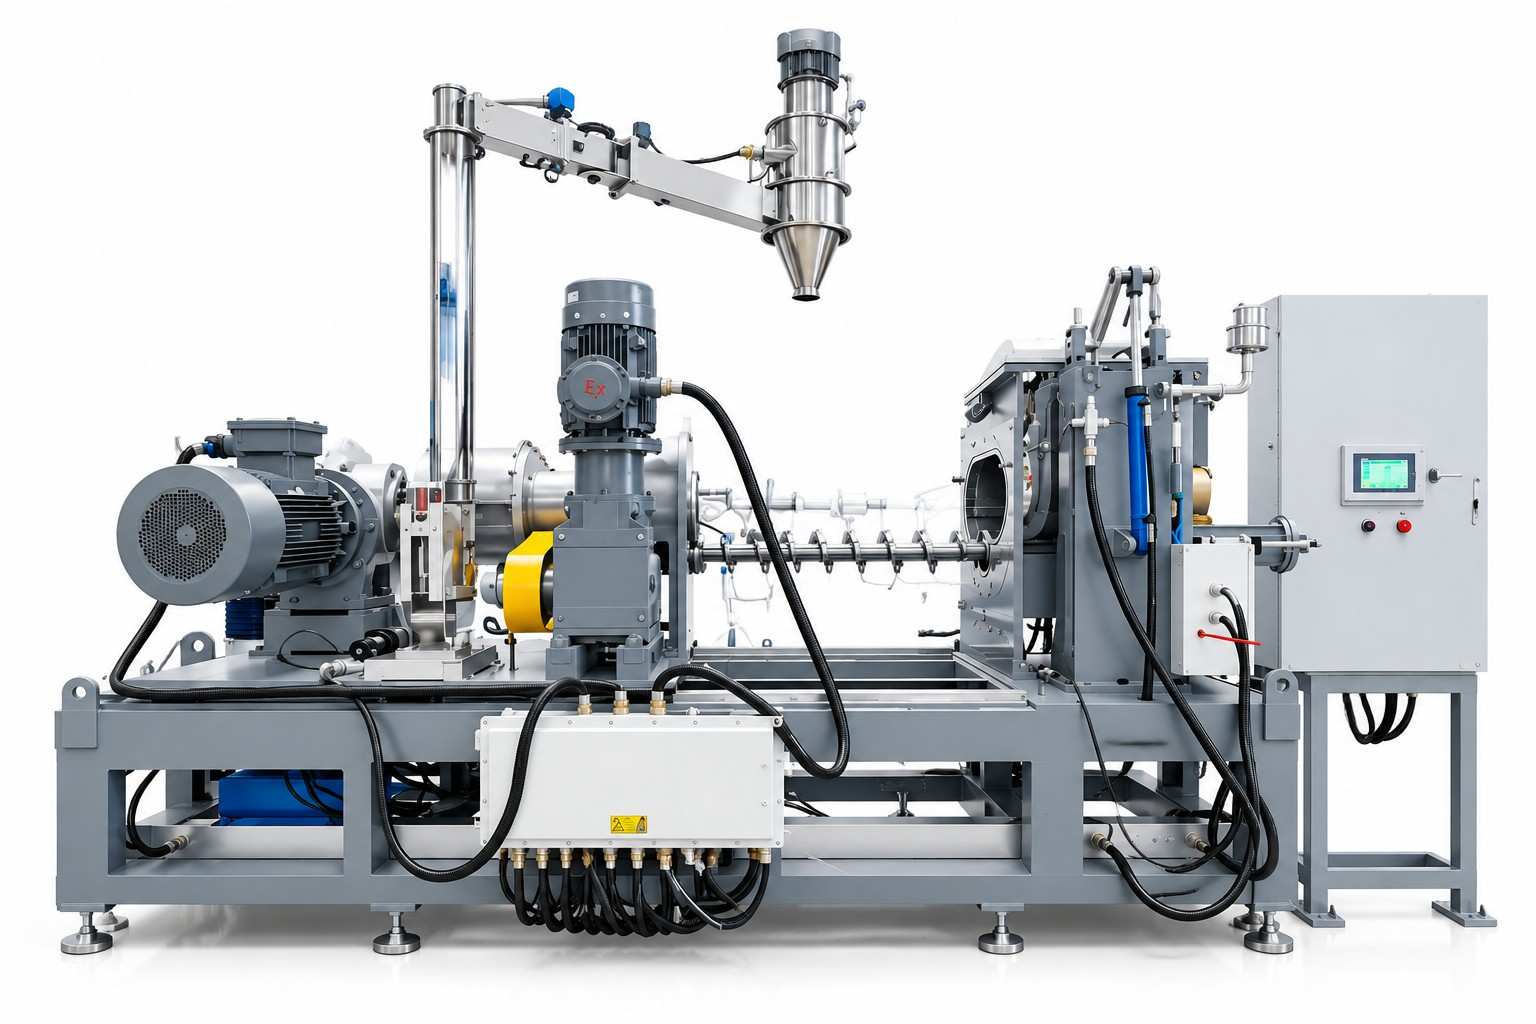
選型時要注意確認設備的測溫點數量、溫控誤差范圍,以及是否帶有剪切溫升補償功能,這些細節直接決定了后續生產的穩定性。
選型時不能只盯著設備參數表上的數字,要結合自身的物料特性和生產需求做針對性判斷,避免買到的設備參數好看但實際用不起來。
一臺適配陶瓷粉料的橡塑混煉造粒一體機,參數配置一定是圍繞物料特性設計的,而不是用通用機型改一改就交付。可以從三個方向推進選型評估:
如果你的物料體系比較特殊,也可以提前和技術團隊溝通,利拿實業可結合客戶的具體物料特性與生產目標,提供定制化的設備配置與工藝優化建議。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
版權所有:廣東利拿實業有限公司厚街分公司 【谷歌地圖】
備案號:粵ICP備08110834號

掃碼添加微信


